浴室夹选型与工艺深度解析:从材料力学到淋浴房装配的工程实践
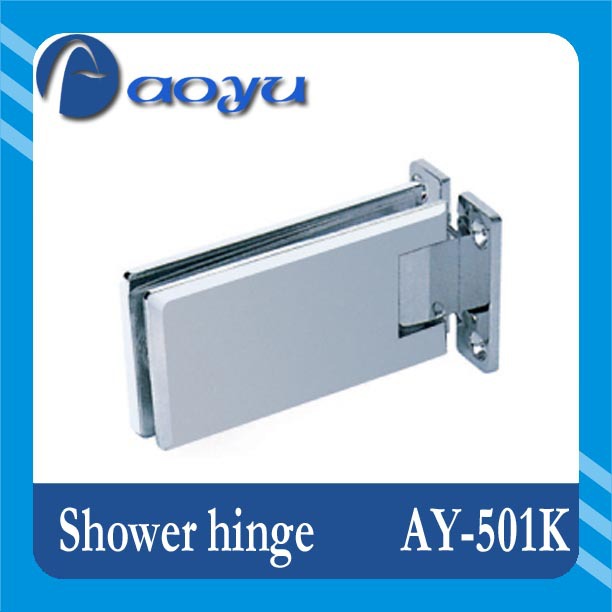
在卫浴五金细分领域中,浴室夹属于典型的小体积、高承载、强腐蚀工况下的结构件。它看似只是淋浴房玻璃与墙体之间的一枚连接件,实则承担着玻璃面板的定位、承重与安全冗余三重功能。据中国五金制品协会2023年发布的《建筑五金细分市场运行报告》显示,国内淋浴房五金配件市场规模约为86亿元,其中玻璃夹、浴室夹类产品占比约17%,年出货量超过4200万套,但行业内因夹具体结构设计不当或材质选型失误导致的玻璃自爆、松脱投诉比例仍占售后问题的23%左右。这组数据说明,浴室夹的技术门槛并不在"能不能做",而在"做得是否经得起长期载荷与腐蚀环境的双重考验"。
一、材料牌号与腐蚀裕量:304与316L的真实差距
浴室夹的主流材质为奥氏体不锈钢,常见牌号包括304、304L、316与316L。许多采购方习惯将"不锈钢"等同于"不生锈",这是一个需要纠正的认知偏差。在淋浴房高湿、含氯离子(自来水余氯及清洁剂)的环境中,304不锈钢的点蚀电位约为200mV(SCE),而316L因添加2%—3%的钼元素,点蚀电位可提升至350mV以上。某第三方检测机构对市面32批次浴室夹进行480小时中性盐雾试验,304材质样品出现锈点的比例为41%,316L样品仅为6%。对于沿海地区或水质硬度较高的市场,选用316L并配合钝化处理,是降低售后返修率的有效手段。
需要补充的是,材料厚度同样关键。行业常规浴室夹主体厚度在2.5—3.0mm之间,部分低价产品降至1.8mm,其抗弯截面模量下降约40%,在玻璃自重与开关冲击下容易产生塑性变形。明润五金厂在OEM代工中通常建议客户将承重夹体壁厚控制在2.8mm以上,并对受力集中区域做圆角过渡,以降低应力集中系数。
二、结构形式与受力路径:鸭嘴夹、隔断码与暗拉手的协同
浴室夹并非孤立存在,它与隔断码、鸭嘴夹、浴室暗拉手共同构成淋浴房的五金系统。从受力路径看,玻璃面板的荷载首先传递至夹体的夹持面,再经由底座螺栓传入墙体或型材框架。因此,夹持面的橡胶垫片硬度(通常邵氏A70—A80)与压缩量设计,直接决定玻璃是否产生微裂纹。工程实践中,夹持面与玻璃之间应保留0.5—1.0mm的弹性间隙,避免刚性接触。
- 鸭嘴夹:多用于玻璃与墙面的90度转角连接,其鸭嘴状开口便于调节玻璃角度,适用于非标准尺寸淋浴房;
- 隔断码:承担玻璃隔断的底部定位与水平调节,需具备微调螺距功能,常见调节范围为±3mm;
- 浴室暗拉手:与夹体同材质的隐藏式拉手,需校核开孔位置与玻璃钢化后的应力分布,避免孔边距小于玻璃厚度的1.5倍。
以某连锁酒店淋浴房改造项目为例,原设计采用单点固定夹配8mm钢化玻璃,使用18个月后出现2处玻璃边角开裂。后经复核,问题源于夹体底座螺栓间距过大(达120mm),导致玻璃孔边应力超过钢化玻璃许用应力。调整为双夹点、螺栓间距80mm并加装尼龙垫圈后,同类问题未再复现。这一案例说明,浴室夹的选型必须与玻璃厚度、开孔位置联动计算,而非单独看单品参数。
三、制造工艺与质量检测:从铸造到盐雾的全链条控制
浴室夹的制造路线主要有精密铸造与CNC机加工两条。铸造件成本较低,但需关注缩孔与气孔缺陷;机加工件尺寸精度高,适合高端OEM定制。无论哪条路线,表面处理都是决定耐蚀性的关键环节。目前主流工艺为电解抛光加钝化,膜厚控制在0.5—1.2μm。检测环节应覆盖:盐雾试验(按GB/T 10125执行)、夹持力测试(模拟玻璃滑移)、循环开合疲劳测试(不少于5万次)以及螺纹扭矩测试。
值得关注的是,护栏玻璃夹与扶手玻璃配件虽然同属玻璃夹大类,但其载荷标准远高于浴室夹,前者需满足建筑护栏水平荷载1.0kN/m的要求。因此,跨品类共用模具时须重新校核壁厚与螺栓规格,不可简单套用。对于有OEM需求的客户,建议在图纸阶段即明确使用场景、玻璃配置与预期寿命,由工厂完成受力复核后再开模,可显著降低后期改模成本。
结语
浴室夹的技术含量,藏在材料牌号的小数点后、壁厚的零点几毫米里,也藏在每一次盐雾试验和疲劳测试的记录中。随着淋浴房向大板化、无框化方向发展,单件五金承受的载荷持续上升,选型与工艺的严谨程度将直接反映在终端用户的安全体验上。对于制造企业而言,把浴室夹做"稳",比做"多"更具长期价值。